PE shrink rulo ne işe yarar?
Grup paketi oluştururken alıcıya tek bir birim sunar
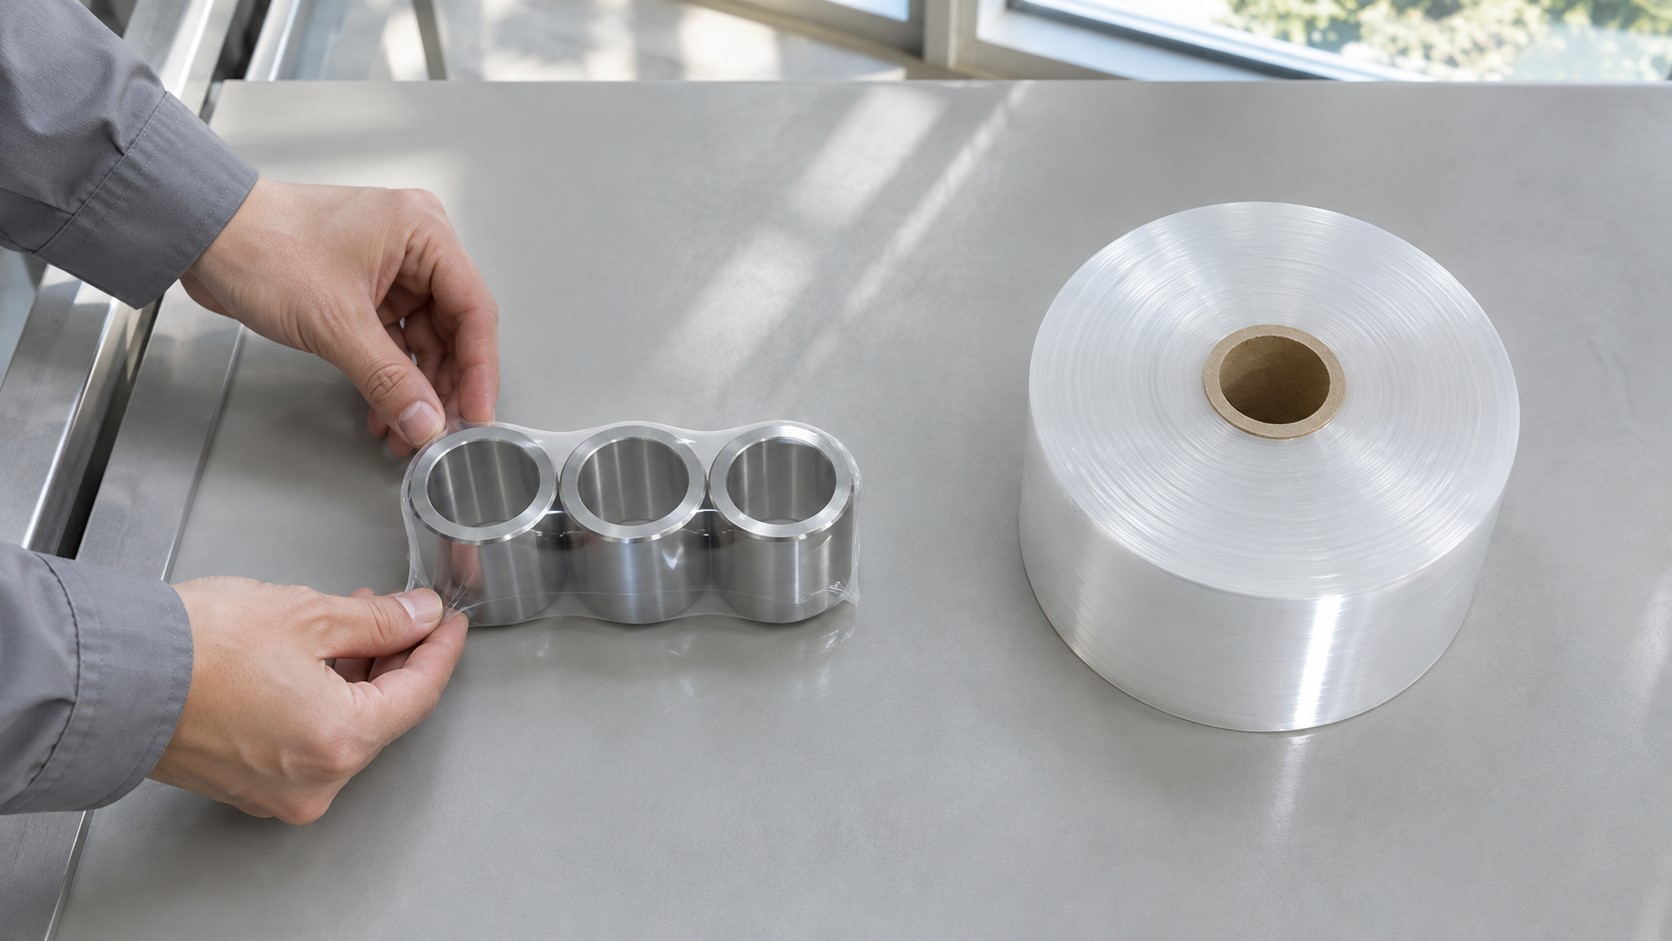
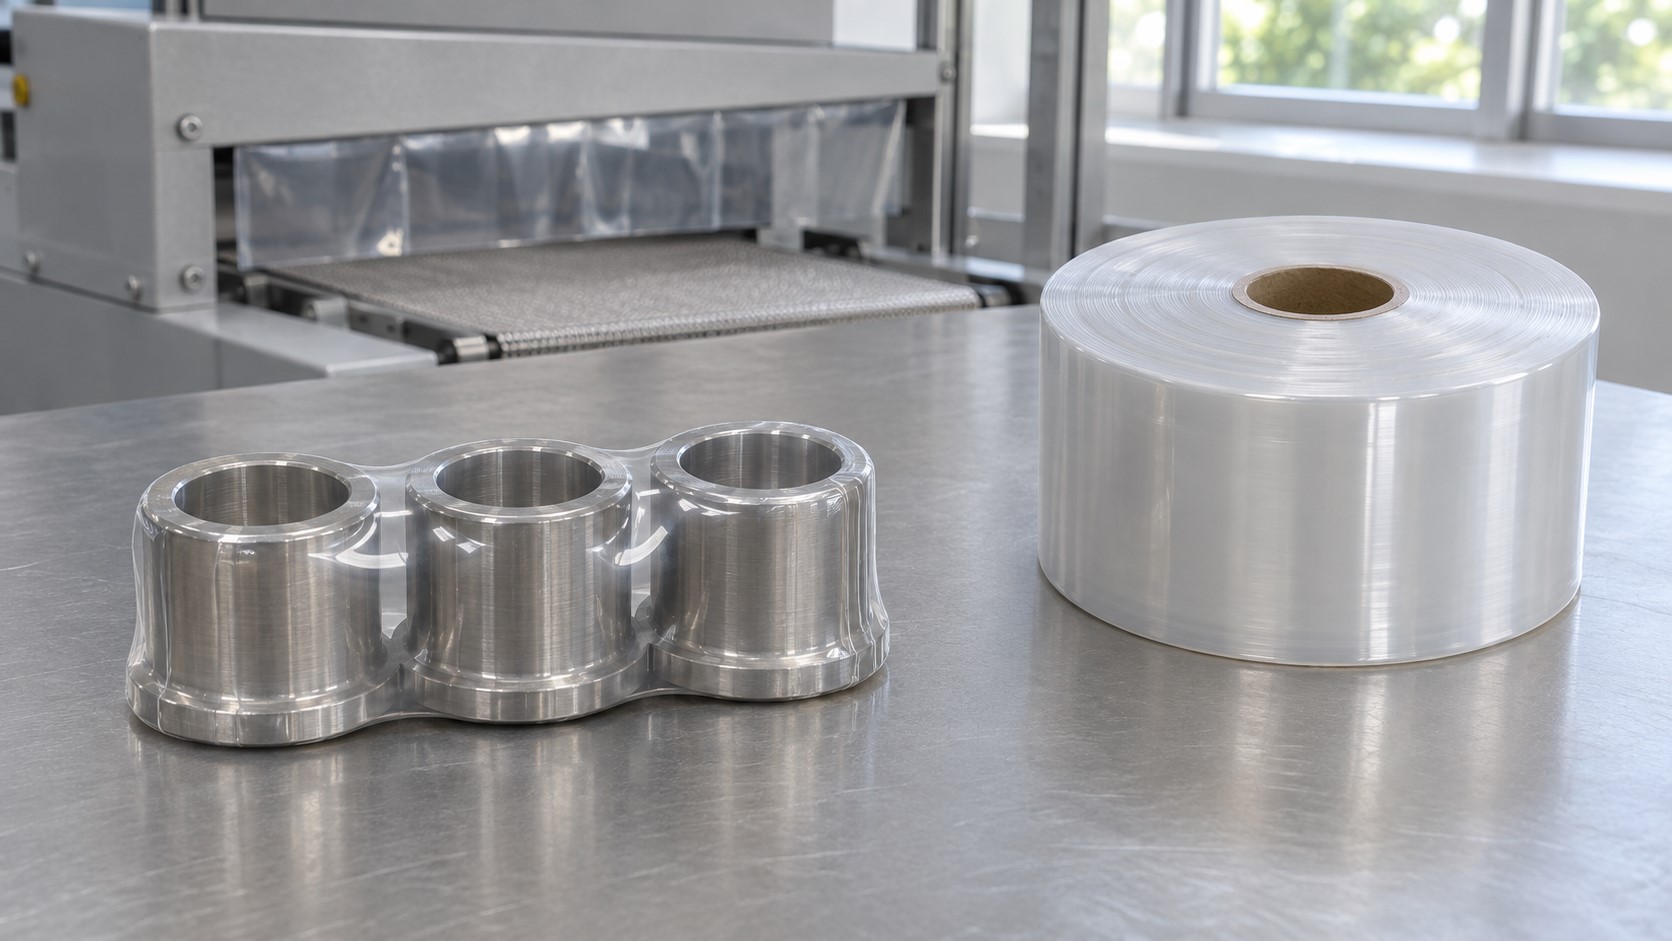
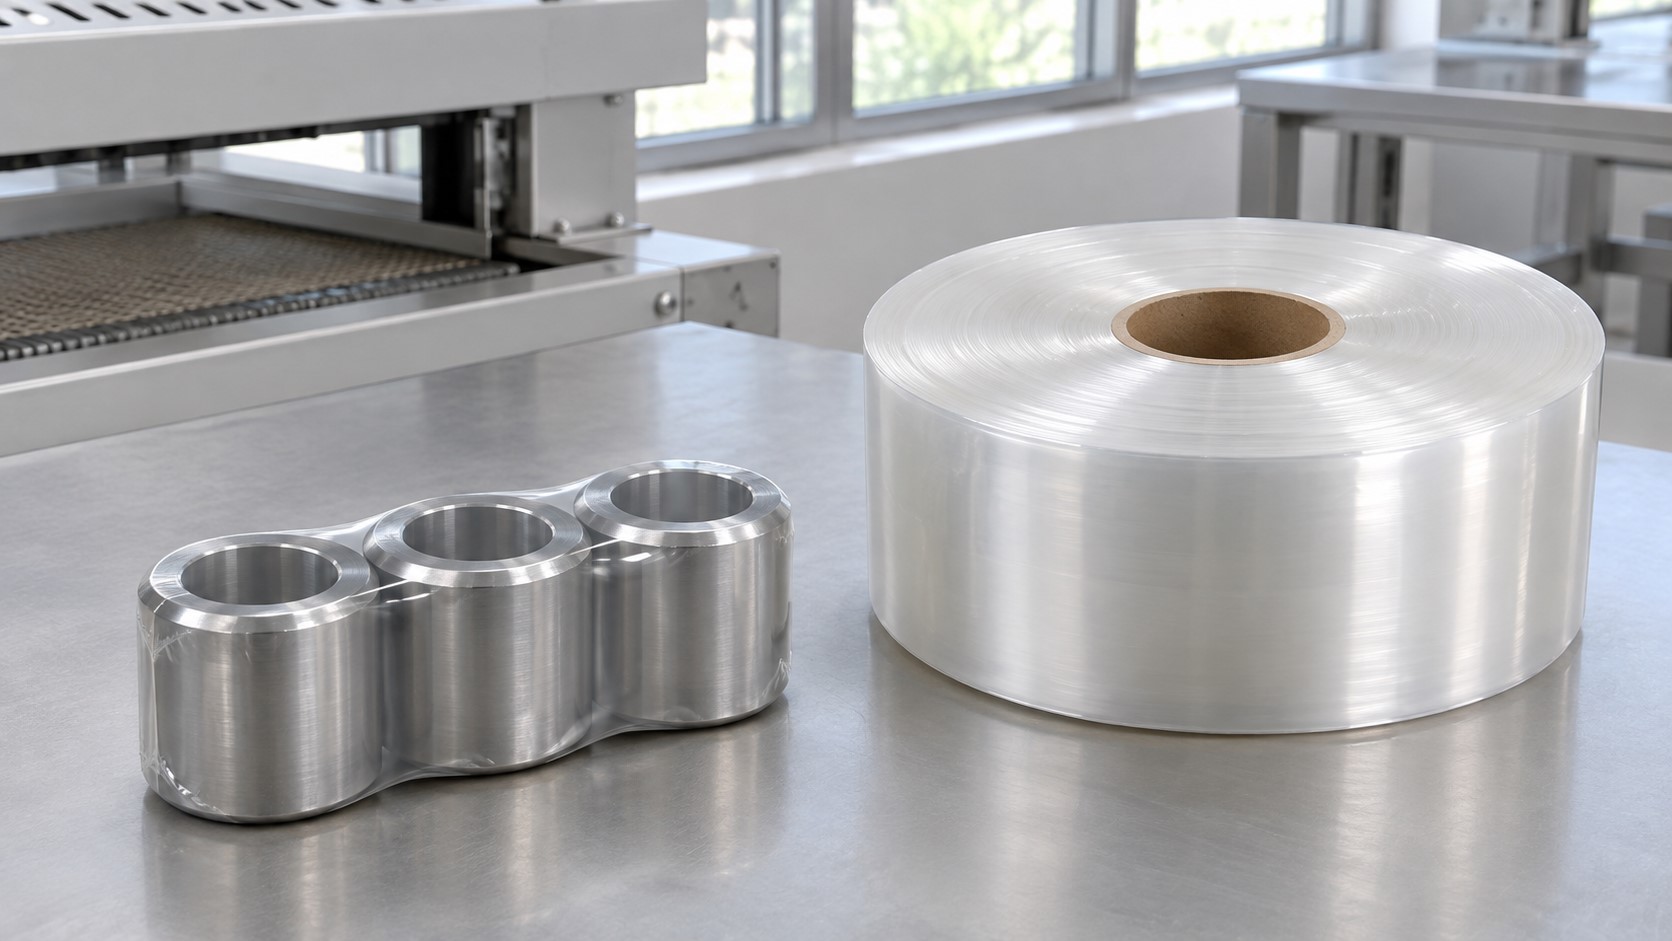
Bir üretim hattında üç metal ferrül aynı servis işlemi için birlikte hazırlanabilir. Grup ambalajında hedef, metal parçaların aynı pakette kalması ve raftan bütün olarak alınabilmesidir. Uygun işlem sonrasında büzüşen film bu düzeni korumaya yardımcı olabilir. Ancak hangi parçaların aynı sipariş birimine ait olduğunu film belirlemez. Önce grubun parça kodlarını, adedini ve doğal dizilişini seçin. Filmle sarılmadan önce metal birimlerin tezgâh üzerinde dengeli durduğunu görün. Büzüşmüş paket hareket ettirildiğinde parçaların raf veya çalışma masasında nasıl davrandığı, filmi henüz işleme sokmadan görülen sonuçtan farklı olabilir. Bir grup yalnız masada güzel göründüğü için kullanım açısından onaylanmaz.
Ferrüller yan yana konduğunda silindirik dış yüzler birbirine temas edebilir. Bazı işler için bu temas kabul edilebilir; işlenmiş yüzeylerin ayrılması gerekiyorsa grup ambalajına ek düzen gerekir. Film dış çevreyi tutsa bile iki metal yüzü kendi kendine ayırmaz. Dolu ambalajı ilk paketleme noktasından servis rafına kadar olağan şekilde taşıyın. Ürünü hareket ettirirken hangi metal yüzlerin birbirine yaklaştığını ve filmdeki baskının nerede toplandığını kaydedin. Paket tek bir yerden kaldırılıyorsa işin güvenli taşıma yöntemini ve ürünün dayandığı yüzeyi ayrı belirleyin. Filmden beklenen işlevin grup düzenini korumak mı, iç yüzleri ayırmak mı, sadece tanımlamak mı olduğu teklifte belirtilir.
Isıyla büzüşme, açık kılıf ve streç sarımdan farklı bir işlemdir
Açık polietilen kılıf kesildiğinde iki kısa ucuyla birlikte ölçüsünü koruyarak kullanılabilir. Streç film, sarım sırasında gerilerek ürünün etrafına gelebilir. PE shrink filmde ise ürün dışına uyum, makine ve malzeme için belirlenmiş ısıl işlem sırasında gerçekleşir. Bu üç biçim dıştan saydam veya benzer renkte görünebilir. Sadece bir örneğin PE adıyla satıldığını görmek, büzüşme özelliğini doğrulamaz. Film türünü teknik açıdan açıklığa kavuşturduktan sonra gerçek grubun üzerinde fiziksel örnek alın. Kullanıcı sabit boyda açık kılıf istiyorsa shrink işlemi için ekipman ve uygulama talebi gerekmeyebilir. Karar, bitmiş paketin hangi işlemlerden sonra kullanıma hazır olacağına dayanır.
Bazı atölyelerde metal grup filme alındıktan sonra bir kenarın açık kalması istenir. Açıklık tasarımın parçası olabilir. Kapalı bir paketin dış etkiden ne kadar koruduğu ise ayrı gereksinimdir. Filmin ısıyla büzüşmesi, her kenarı otomatik olarak tamamen örtmez. Örneğin ferrüllerin açık deliklerinin rafta sayılması gerekiyorsa film konumu görünürlüğü azaltmamalıdır. Daha örtücü bir sargı istenirse film kesimi ve kapama biçimi ayrıca belirlenir. Bu farkı boş film fotoğrafıyla tarif etmek zordur. İlk kabul örneğinde hangi yüzlerin açık kaldığını ve grup taşındığında ürünlerin o açıklığa yaklaşıp yaklaşmadığını görün. Öngörülen açıklıkla sonradan oluşan yırtık aynı sonuç olarak dosyalanmaz.
Shrink rulo besleme aparatına nasıl uyarlanır?
İç göbek çapı, dolu dış çap ve rulo ağırlığı ayrı limitlerdir
Bir bobinin iç göbek çapı, milin geçeceği ölçüyü tarif eder. Göbek boyu, mil boyunca kaplanan alanı gösterir. Dolu bobinin dış çapı ise sarılmış film miktarıyla ilişkilidir. Aynı göbek ölçüsündeki iki rulo, makine muhafazasına aynı şekilde sığmayabilir. Yeni ve dolu rulonun aparata oturuşu, tezgâhın üretici talimatları doğrultusunda kontrol edilir. Koruyucu yapılar veya hareketli bölümlerde kullanılabilir boşluk tahmin edilmemelidir. Rulo ölçüsü talebine bağlanacak iç çap, dış çap ve yük koşulu ayrı yazılır. Rulonun çalışma yerinde fiziksel olarak takılması yeterli değildir. Bundan sonra filmin kılavuz boyunca normal yönde ilerlemesi de görülür.
Bir film tedarikçisinden rulo başına kilogram isteniyorsa net film ve göbek dahil toplam ağırlığını ayırın. Mevcut aparatta kullanılan dolu rulo referans alınırken onun brüt ağırlığı doğrudan yeni filmin net miktarı olarak verilmez. İstasyonlar arasında farklı taşıyıcılar varsa her birinde kullanılacak yeni rulo boyutunu ayrı ölçün. Bir makine daha büyük dış çapa izin verirken başka bir makine aynı film eniyle çalışıp daha küçük bobin gerektirebilir. Bir ürünü iki ayrı hatta hazırlayacaksanız, aynı film tipinin farklı rulo biçimlerinde teslim edilip edilemeyeceğini üretim görüşmesinde netleştirin. Bir rulo fotoğrafındaki göbek şekli veya dış sarım görünüşü, bu ölçüleri tek başına doğrulamaz.
Çözülme yönünü film kılavuzuyla birlikte kaydedin
Rulo üstten veya alttan çözülerek beslenebilir. Bir bakış açısından saat yönü diye tarif edilen hareket diğer taraftan bakıldığında ters görünür. Bu nedenle tezgâh referansı ve filmin ilerleme yönü aynı şema üzerinde işaretlenir. Film açıldığında hangi kenarın makineye önce girdiğini ve hangi yüzün metal grubun üzerine geldiğini not edin. Film bir yanda kılavuza yaklaşırken diğer kenarda fazla boşluk kalıyorsa önce bobinin yerleşimi ve sarım yolu incelenir. Rulo ölçüsünü veya film enini değiştirmeden önce numunede filmin hangi noktada yana döndüğünü görün. Kenar yönüyle grup paketindeki yerleşim aynı değilse ikisi ayrı çizimle anlatılabilir.
Aparata takılan dolu rulo ilk paketlerde düzgün ilerleyebilir. Malzeme azaldıkça bobin dış çapı ve çekiş koşulu değişir. İlk numuneyi, olağan çalışma sırasında farklı dolulukta kullanılan bobinle alınan örneğe karşılaştırın. Film kılavuzdan geçmeye devam etse de kesilen bölgenin grup çevresine yerleştiği nokta değişebilir. İşin kesim boyunu ayarlayan çalışan, rulo başında elde ettiği referansı son kısımda da kullanmalıdır. Bir gecikme veya çapraz hareket görülürse kullanılan parçaları ve film biçimini aynı tutarak bobin kaynaklı farkı kaydedin. Film ayarının güvenli sınırları, ekipman ve sarf malzemesi üreticilerinin talimatlarına göre değerlendirilir.
PE shrink film eni, yönü ve ilk seri kontrolü
Kesim ölçüsü ile büzüşme davranışını farklı aşamalarda değerlendirin
Boş film ölçüsü düz şerit veya katlı film olmasına göre alınır. Eni belirtirken hangi biçimin ölçüldüğü yazılır. Kesim boyu, işleme alınan film parçasının iki kısa kenarı arasındadır. Büzüşmeden sonra dışarıda kalan filmin ölçüsü aynı sayıyla tanımlanmaz. Teknik veride makine yönü ve enine yöndeki büzüşmenin farklı olması mümkün olabilir. Filmden alınan numunede rulo boyunca ilerleyen yönle buna dik olan yönü işaretleyin. Sonra film metal grubu sardığında bu iki doğrultunun hangi fiziksel kenara denk geldiğini takip edin. Aynı ebatta iki örnek, biri farklı yönde yerleştirildiğinde başka bir açık yan veya film birikmesi oluşturabilir.
Kesim örneğinde çok fazla film kalıyorsa, ilk adımda grubun kesitin ortasına yerleşip yerleşmediğini kontrol edin. Bir yanda fazla görünen film yalnızca kesim boyundan kaynaklanmayabilir. İki grup arasındaki farkı görmek için ürün adedini, metal konumunu ve film ölçüsünü aynı tutun. İş süreci değişirken birden fazla değişken aynı anda denenirse gevşekliğin nedenini bulmak zorlaşır. Bir denemede film eni değişir, bir diğerinde yalnız metal grubun düzeni değişir. Soğuk örnek raf yönünde kaldırıldığında açıklık ve grup hareketi ayrı gözlenir. Film kalınlığı mikron olarak paylaşılacaksa ölçümün tek katı anlattığı doğrulanır. Dolu pakette oluşan katların toplamından tek kat ölçüsü çıkarılmaz.
İlk seri kabulünde art arda alınan paketleri karşılaştırın
İlk boş film kesiti, makine üzerinde beklenen yön ve ölçüyle alınır. Ardından aynı sayıda metal ferrül içeren birkaç grup hazırlanır. Her paketi normal kullanım koşulunda soğuduktan sonra değerlendirin. Filmin üst bölümü düzgün görünürken bir kısa kenar beklenenden fazla açık olabilir. Bir ürün metal parça hareketi nedeniyle diğerlerinden ayrılıyorsa film üzerindeki gerilme izini kaydedin. Kapama bölgeleri ve grup içindeki hareket aynı şey değildir. Ardışık örnekler arasında sekme, kayma veya düzensiz açıklık görülüyorsa önce çalışma kaydıyla örnekleri eşleştirin. Hangi rulodan, hangi noktada ve hangi metal karışımıyla çıktılarını belirtmek seri doğrulamaya yardımcı olur.
Her PE shrink film ve makine için ortak işlem sıcaklığı veya süre söylemek doğru değildir. Tedarikçi teknik verisiyle makinenin kullanım şartları esas alınır. Uygulama sırasında filmde açılma, metal köşede delik veya gevşeklik görüldüğünde hasarın yeri ve ortaya çıktığı aşama tespit edilir. Film değişirse ilk numuneyi aynı koşulda yeniden hazırlayın. Makine veya grup yerleşimi de değiştiyse iki sonucun farkını doğrudan yalnız filme bağlamayın. Ekipman takibi ayrı, dolu grubun paket olarak incelemesi ayrı yapılır. Yalnız ilk soğuk görüntünün iyi çıkması yeterli değildir. Ürün elle taşınırken konumunu koruyor ve beklenen uçtan açılıyorsa işlev kontrolü de tamamlanır.
PE shrink rulo siparişi ve kabul tablosu
Film ve bobin koşullarını gerçek metal grupla eşleştirin
Teklif isterken film türünü, film biçimini, ölçüsünü, kalınlığı ve beklenen büzüşme yönünü yazın. Metal parçalar için bir paket içindeki adet, toplam ağırlık, en geniş grup ölçüsü ve yerleşim yönü paylaşılır. Bobin şartları arasında iç göbek, dolu dış çap, sarım yönü ve net film miktarı bulunur. Kapama bölgesi ve açık kalması istenen kenarlar dolu numune üzerinde gösterilir. İnsanların ambalajı normalde hangi yönden tuttuğunu da kaydedin. Film, düz bir masada durduğunda iyi görünüyor ancak taşımada markalama yüzünü değiştiriyorsa bu sonucu teklif görüşmesinde belirtin. Birden çok paket modeli aynı rulodan hazırlanacaksa bitmiş örnekleri ve tüketim ölçülerini ayrı kıyaslayın.
İstanbul Bayrampaşa’da üretim görüşmesine besleme örneğiyle gidin
Baskılı Poşetçi ile görüşmede kullanılacak makaranın ölçüsünü, boş film örneğini ve soğuk metal grup paketini birlikte gösterin. Sitede belirtilen minimum imalat 300 kg’dır. Film ölçüleri ve toplam miktarın ayrı ebatlara dağılımı üretim görüşmesinde teyit edilir. Makine, rulo yönü veya metal grup revizyonu gelecekte değişecekse kabul dosyasında eski örnekle yeni örneğin ayrı tutulması gerekir. Bir bobin kolay besleniyor ancak son paket geniş görünüyor olabilir. Bu iki sonucu tek ölçü şartına indirgemeden, makine uyumunu ve paketin gerçek kullanımını ayrı kaydedin. Film değişimi düşünülürse normal grup yerleşimini yeni dolu örnekte tekrar değerlendirin.
Rulo değişiminden sonra ilk paketleri önceki seriyle karşılaştırırken aynı metal grubu aynı sırada dizin. Üç ferrülden biri başka boydaysa film kenarının daha farklı oturmasına makine ayarı neden olmuş gibi görünebilir. İlk boş kesitte filmin doğru kenardan geldiğini ve kısa kenarların iş emrindeki ölçüye uyduğunu kontrol edin. Dolu örnek soğuduktan sonra parçalar yan açıklığa doğru kayıyorsa bu hareketin hangi taşıma adımında görüldüğünü yazın. Sorun yalnız ikinci veya üçüncü örnekte ortaya çıkıyorsa o paketin yanında başarılı ilk paketi de saklayın. Geçici film oynamasıyla kalıcı ürün kaymasının birbirinden ayrılması için numune fotoğrafı tek başına yeterli olmayabilir. Örneklerin paketlenme sırasını ve rulo etiketini kaydetmek, sonraki teslimde aynı koşullar altında karşılaştırma yapmanızı sağlar.
PE shrink rulo hakkında sık sorulanlar
Rulo ölçüsü aynıysa farklı film doğrudan kullanılabilir mi?
Aynı göbek ve dış çap, fiziksel yerleşime yardımcı olur. Buna rağmen film biçimi ve büzüşme davranışı farklı olabilir. Eni, kalınlığı ve iki yöndeki film verisini karşılaştırın. Tezgâha ilk rulo takıldıktan sonra metal grubun aynı düzenle yerleştiğini, filmdeki açıklıkların istenen bölgelerde kaldığını ve paketin uygun şekilde açıldığını görün. Bobin uyumu, bitmiş paketin kullanım kontrolünün yerini tutmaz.
PE shrink rulo siparişi için sadece paket ölçüsü yeterli mi?
Dolu grubun boyutları iyi bir başlangıçtır. Film yapısı ve kapama payı ile bobin iç ölçüsü, dış çap ve sarım yönü de gerekir. Aynı metal grup farklı konumda yerleştiğinde film kenarının hareketi değişebilir. Sipariş numunesini, gerçek parça, normal işlem yönü ve soğumuş ambalajla birlikte paylaşın. Ürünü taşıyacak ve açacak kişinin kullandığı yön de kaydedilmelidir.
Kabul örneğinin üzerine kullanılan dış çapı ve film yönünü not edin. Soğuyan paketi de aynı bobin koduyla ilişkilendirin.